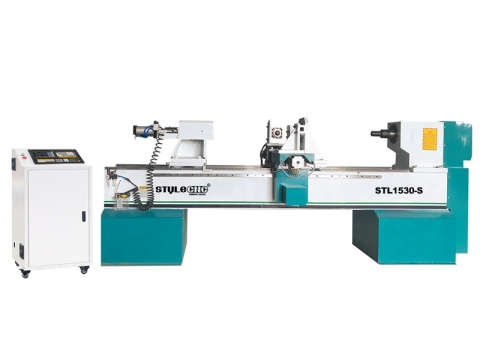
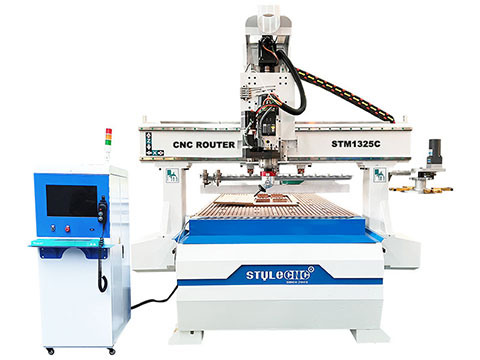
Добио сам машину и користио сам је 2 недеље, до сада машина за брушење дрвета ради веома добро, забринут сам за операцију пре куповине, али хвала вам пуно на услузи коју STYLECNC тим ми је дао.
2026 Најбоља ЦНЦ машина за брушење дрвета за продају
Последње ажурирано: 2026-07-09 09:20:17
2026 најбоља ЦНЦ машина за брушење дрвета се користи за брушење и полирање фурнирских плоча, МДФ-а, темељних плоча, производа од дрвета, ВПЦ-а, а можете купити ЦНЦ брусилице за дрво на продају по цени коштања по STYLECNC.


- Марка - STYLECNC
- модел - STMКСНУМКС-КСНУМКСС
- Произвођач - Џинан Стајл Машинери Ко,. Лтд.
- Величина Табела - 1300mm x Неограничено
$5,200 - $8,800 за основна и професионална издања
- 360 јединица на лагеру доступних за продају сваког месеца
- Испуњавање CE стандарда у погледу квалитета и безбедности
- Једногодишња ограничена гаранција за целу машину (продужене гаранције доступне за главне делове)
- 30-дневна гаранција поврата новца за вашу куповину
- Бесплатна доживотна техничка подршка за крајње кориснике и дилере
- Онлајн (PayPal, Alibaba) / Офлајн (T/T, дебитне и кредитне картице)
- Глобална логистика и међународна достава било где
Шта је ЦНЦ машина за брушење дрвета?
ЦНЦ машина за брушење дрвета је врста аутоматског алата за обраду дрвета који користи пешчани ваљак, притисни ваљак и аутоматски систем за храњење за брушење и полирање површине дрвених пројеката. Позната је и као ЦНЦ брусилица за дрво, која је углавном намењена индустрији прераде дрвених плоча, индустрији за прераду подних и зидних плоча, индустрији за обраду бамбуса и рукотворина, бамбусу и предузећима за обраду дрвених играчака. Има карактеристике једноставног рада, високог степена аутоматизације, високе производне ефикасности, зреле и стабилне технологије и комплетних пратећих објеката. Може се савршено повезати са аутоматским ЦНЦ машинама за формирање различитих аутоматских производних линија.

Брушење и полирање су синоними, а оба се односе на физичко уклањање материјала и предмета који су неуједначени, неједнаке дебљине и не испуњавају захтеве процеса, кроз абразивну тканину, брусни точак, брусни папир, јастучић за рибање, неткани точак за полирање итд. Глаткији је и равнији, а дебљина је уједначена. То је метод да испуни стандард. Користи се у производњи различитих процеса фурнира, производњи стандардних конструкцијских делова, индустрији занатских играчака, индустрији декорације и намештаја, индустрији грађевинских материјала подних и зидних панела.
Као што назив имплицира, брусилица је механичка опрема која се користи за завршетак радова брушења. Укључује широк спектар индустрија и има широк спектар категорија. Међутим, људи у индустрији углавном опрему са аутоматским системом за храњење називају брусилицом, а остали се зову машине за траке, машине за брушење и полирање.

Карактеристике и предности ЦНЦ машине за брушење дрвета
1. Дизајн структуре машине је разуман, једноставан и леп, који усваја процес ласерског резања врхунског бренда, рђу за 1. кисељење радног комада, равномерни премаз за грејање сувог праха.
2. Брзина храњења и дебљина машине за брушење може бити довољно подесива.
3. Разуман дизајн: независан рад кабинета, погодна употреба и одржавање.
КСНУМКС. ЦНЦ машина има функцију подешавања дебљине, која може постићи брзо позиционирање дебљине плоче, како прецизну производњу, тако и значајно побољшати ефикасност производње.
5. Машина за брушење са високим квалитетом и стабилношћу је лака за контролу.
6. ЦНЦ машина ће заузети место традиционалног занатског брушења и може применити полирање и на горњој и на доњој страни, што је у великој мери побољшало ефикасност производње.
7. Производи који се полирају ЦНЦ машином имају добру равност на површини, добро се припремају за следећи премаз.
4С: Хоризонтални спирални ваљак*2 ком + диск за брушење*2 ком
6С: Хоризонтални спирални ваљак*2 ком + диск за брушење*2 ком + вертикални спирални ваљак*2 ком
8С: Хоризонтални спирални ваљак*2 ком + диск за брушење*4 ком + вертикални спирални ваљак*2 ком
ЦНЦ машине за брушење дрвета
ЦНЦ машина за брушење дрвета је погодна за равне или обликоване закривљене плоче, категорију дрвета од пуног дрвета, као што су врата од пуног дрвета, композитна врата, еколошке категорије, панели за кухињска врата, дрвени под, столови и столице, серија намештаја за купатило, широко се користи у фурнирној плочи, МДФ-у, прајмерној плочи, антикним дрвеним узорцима, дрвеним производима, фином дрвету, другим материјалима за брушење дрвета процес.
Технички параметри ЦНЦ машине за брушење дрвета
| модел | STMКСНУМКС-КСНУМКСС | STMКСНУМКС-КСНУМКСС |
|---|---|---|
| Максимална ширина панела | 1000mm | 1300mm |
| Радна дебљина | 3-110mm | |
| Радна дужина | ≥КСНУМКС80mm | |
| Брзина мотора | 0-800 о/мин (фреквенција) | |
| Брзина утовара | 3-15m/ мин | |
| Укупна снага мотора | 8.5KW | 9KW |
| Машина превелике величине | КСНУМКС * КСНУМКС * КСНУМКСм | КСНУМКС * КСНУМКС * КСНУМКСм |
| Радни напон | КСНУМКСВ / КСНУМКСХз | |
Детаљи ЦНЦ машине за брушење дрвета
2 ваљка за брушење са дисковима марке Raws добро се показују на сложеним, нестандардно обликованим површинама са мешаним хоризонталним/вертикалним зрнима и неуједначеним дубинама.
Омогућава лагано брушење малим четкама и више листова, што резултира минималним уклањањем материјала.

Хоризонтални спирални ваљак је један ваљак преко машине. Пружа одличне перформансе скидања неравних површина на равним плочама, са јаком силом брушења, подесивом брзином и високом ефикасношћу.

Вертикални спирални ваљак је идеалан за завршну обраду неправилних површина са вертикалним шарама зрна. Креће се и ради у уздужном смеру.

Комбинација различитих алата за брушење постиже савршене резултате за радне предмете различитих сложених облика и шара.


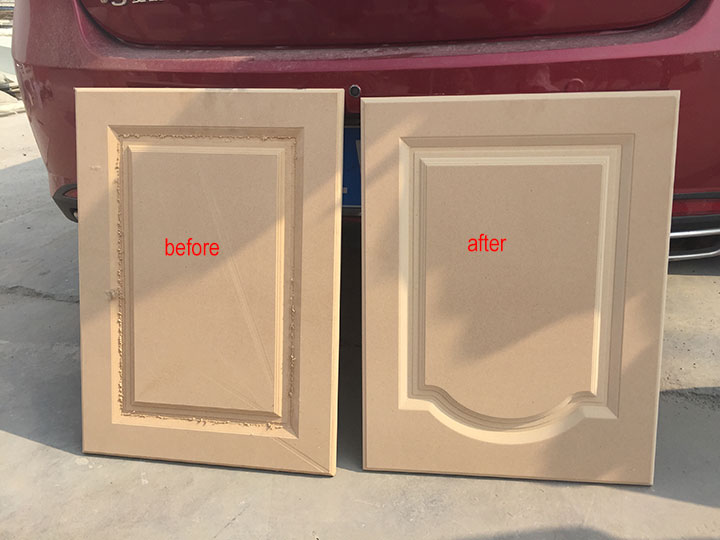
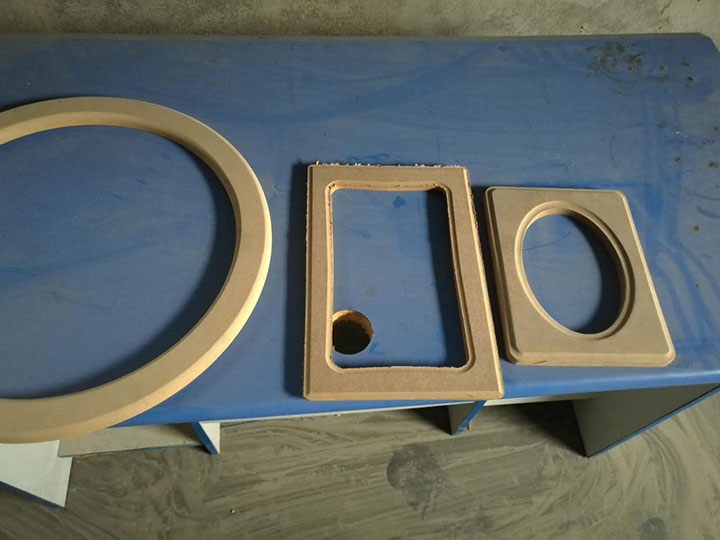
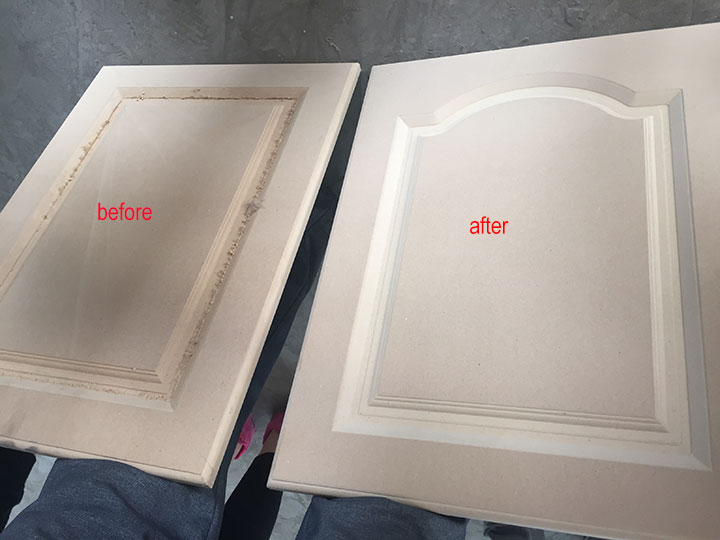
Пројекти ЦНЦ брусилице за дрво
Безбедна радна процедура (СОП)
1. Оператер мора бити упознат са перформансама, употребом и мерама предострожности за рад машине пре рада. Строго је забрањено почетницима да сами руководе машином, а особљу које није у вези није дозвољено да прилази машини.
2. Оператер не сме да носи одећу која се лако увлачи у машину (као што су кравате, огрлице, широка одећа, итд.). За оне са дугом косом, увијте косу, подигните или носите капуљачу, а стриктно је забрањено ношење рукавица за рад са машином.
3. Не демонтирајте сигурносни уређај на машини за брушење по вољи и не постављајте на радни сто никакве нерадне предмете, као што су кључеви, како бисте спречили да се страни предмети заглаве и оштете машину.
4. Пре него што укључите прекидач за напајање, проверите да ли су сви прекидачи у положају ОФФ. Пре нормалног рада, проверите чистоћу и оштрину абразивне траке и проверите да ли је правац уградње абразивне траке исправан (стрелица на полеђини абразивне траке показује у истом смеру као и гумени точак), да ли су спецификације абразивне траке прикладне, да ли је замах траке умерен, да ли је трака затегнута, да ли је трака затегнута, да ли је у реду појас умерено затегнут и да ли је сечиво ренде правилно и чврсто постављено.
5. Сви заштитни поклопци се не смеју скидати пре обраде. Прво морате да утврдите да ли је величина дрвета унутар опсега обраде машине и да подесите тачну дебљину обраде. Ако је дрво превише дебело, транспортна трака ће се заглавити и покварити. Само ова опрема Може се користити за брушење дрвета уједначене дебљине. Не може се користити за хоризонталну корекцију савијања дрвета, а троугласто, дијамантско и лучно дрво се не може обрадити. Обавезно обратите пажњу на радни предмет без метала и других додатака како бисте избегли оштећење машине.
6. Током нормалног рада, обратите пажњу на електрично оптерећење амперметра у било ком тренутку како бисте спречили да се машина спотакне или да се брусни папир преоптерети због преоптерећења машине, што резултира пуцањем или ломљењем абразивне траке. Метода корекције: 1. Успорите брзину брусне траке; 2. Замените брусни папир крупнијим гранулама; 3. Подигните положај гуменог точка или брусне плоче да бисте смањили количину брушења.
7. Када оператер ради, након што се радни предмет постави на транспортну траку, његове руке треба одмах да оду, а радни предмет треба равномерно поставити на транспортну траку, тако да су абразивна трака и гумени точак равномерно напрегнути како би се избегло једнострано хабање и скратило време између абразивне траке и гуменог точка. Применљив живот.
8. Користите компјутерски дигитални контролер подизања да подесите површину машине за брушење. Подешавање стола је строго забрањено изван опсега подешавања контролера. Није дозвољено ручно подешавати х8 стола без дозволе, како не би дошло до нагињања стола или погрешних података контролора подизања. Брзина покретне траке је бесконачно променљива. Подешавање, брзину треба подесити док машина ради.
9. Након што је посао завршен, обавезно очистите унутрашњост машине. Када чистите унутрашњост, обавезно уклоните брусни папир. Када је чишћење завршено, вратите брусни папир. Препоручује се опуштање абразивне траке након завршетка рада како би се избегло постепено опуштање абразивне траке услед дуготрајне напетости.
10. Нови запослени морају бити обучени пре него што могу да управљају машином, а пре него што се запослени у потпуности упозна са перформансама машине, морају бити у пратњи старог радника и не смеју да раде сами. Ако оператер жели да напусти место због нечега, мора прво да искључи машину, како би избегао разговор са другима током операције.
Решавање проблема
Током рада машине често се јављају неки кварови, али их треба отклонити на време, али ако се њима неправилно рукује, то може утицати на производњу и повећати трошкове. Ово захтева од оператера да буде упознат са оперативним прописима, вешт рад и благовремено елиминисање. Неки кварови нису озбиљни када се открију, али ако се њима не рукује како треба, они ће изазвати велике грешке и озбиљно утицати на производњу. Следи анализа уобичајених кварова ЦНЦ машина за брушење дрвета.
1. Одступање каиша је генерално узроковано неправилним подешавањем. Нормално замахивање каиша требало би да буде 15-20mm у замаху, 15-20 пута у минути у фреквенцији замаха, умереној брзини замаха и доследној брзини замаха. Ако је у ненормалном стању, током дужег временског периода, може доћи до одступања, посебно ако је брзина љуљања неуједначена, већа је вероватноћа да ће изазвати ненормално гашење; фотоелектрични прекидач је оштећен, електромагнетни вентил је оштећен, а цилиндар за љуљање је оштећен. Лоше сакупљање прашине и висока концентрација прашине ће утицати на нормалан рад фотоћелије, а такође ће узроковати одступање појаса; оштећени прибор треба заменити на време да би се побољшао ефекат уклањања прашине.
2. Квар ограничења, постоје гранични прекидачи са обе стране абразивне траке. Када абразивна трака пође ван редоследа и скрене на једну страну, додирните гранични прекидач, абразивна трака се отпушта и главни мотор се аутоматски зауставља, што може ефикасно заштитити абразивну траку. Када граничник откаже, може доћи до оштећења абразивне траке, варница из оквира трења, па чак и пожара. Стога, гранични прекидач треба увек проверити да ли је дејство поуздано.
3. Абразивна трака је наборана. Када се абразивна трака набора, више се не може користити. Генерално, постоје 3 могућности наборања абразивне траке: узроковано хабањем абразивног и затезног ваљка, брушењем и поправком ваљка; Може се третирати сушењем и сушењем; површина пешчаног ваљка је зарђала и храпава ако се брусилица не користи дуже време, а замах каиша је тешко изазвати тенденцију. У овом тренутку ваљак треба обрисати или исполирати финијим брусним папиром.
⒋Прелом абразивне траке и лом абразивне траке углавном су узроковани одступањем абразивне траке, или тупа абразивна трака није замењена на време, или је оптерећење брушења превелико, или се наиђе на тврди предмет током процеса брушења, или је узрокован сам квалитет абразивне траке. Абразивну траку треба избегавати колико год је то могуће, иначе може изазвати пожар. Када је струја абнормална, треба посматрати да ли је абразивни каиш отупио, и ако јесте, треба га на време заменити.
5. У подешавању машине за брушење потребно је подесити повратну опругу горњег транспортног ваљка на 2 трећине (једна 3. преостала), а интервал између горњег транспортног ваљка и доњег транспортног ваљка треба да буде једнак Дебљина пређене плоче је мања од 1.5mm or 1mm, иначе ће довести до одступања или клизања плоче. У тешким случајевима, то ће проузроковати повратни удар, што може да наруши личну безбедност.
6. Величина брусне плоче се мења након замене абразивне траке, а положај конзоле машине за брушење знатно варира када се блок за закључавање олабави или закључа, што би нормално требало да буде унутар 0.5mm. Ако је превелика, када блок за закључавање закључа конзолу, разлика у сили закључавања ће узроковати разлику у поновљивости конзоле, узрокујући флуктуацију величине брусне плоче, што директно утиче на тачност брушења брусилице. Када је грешка конзоле превелика (више од 0.5mm), вијке за причвршћивање блока за закључавање треба одврнути и правилно подесити. Истовремено, када се замени абразивни појас, сила закључавања блока за закључавање треба да буде иста.
7. Када се транспортни ваљак повремено ротира или се не окреће када је аутомобил празан, горња ситуација се генерално не може посматрати. Може се наћи само када је ауто празан. Разлог је тај што је пужни преносник делимично или потпуно истрошен током успоравања пужног преносника који преноси снагу. Иако то неће утицати на рад, други пужни преносници ће скратити век и проузроковати веће губитке због повећаног оптерећења. Стога, чим се ово стање пронађе, треба га одмах заменити.
8. Ненормалне вибрације седишта главног лежаја. У нормалним околностима, вибрација седишта главног лежаја је веома мала, а искусан оператер може да процени да ли је нормалан додиром. Генерално, нема услова да се измери инструментом на лицу места, али се може проценити упоређивањем са другим лежиштима или се може проценити са површине брусне плоче. лоше судити. Када постоји абнормална вибрација лежишта лежаја, може се сматрати да постоје 2 разлога. Један је да је лежај оштећен, све док се лежај замени, други је да је контактни ваљак истрошен и изгубљен, а оригинална динамичка равнотежа је уништена, што резултира абнормалним вибрацијама. Ова ситуација мора бити Уклоните пешчане ваљке за сервис.
9. Главни погонски каиш клизи. У неким врстама брусилица користе се брзе равне траке. Овај облик преноса је теоретски ефикаснији од преноса са клинастим ременом. Међутим, у стварној употреби ће доћи до одступања или клизања каиша, што је углавном узроковано неправилним подешавањем. Требало би да се подеси у строгом складу са захтевима стопе издужења каиша од 1.5-2%, а затегнутост са обе стране каиша треба да буде доследна. Након што је подешавање завршено према захтевима, треба извршити пробни рад, посебно када се струја главног мотора нагло повећа, посматрати да ли каиш одступа.

Купци кажу - Не схватајте наше речи као све. Сазнајте шта купци кажу о нашим производима и услугама које су купили, поседовали или искусили.
Joseph
Вест



Слично