Већина купаца се одлучује приликом избора између две породице дискова, јер оба табора објављују убедљиве бројке. Овај водич редом приказује цео пут доношења одлуке: како ЦНЦ машина за савијање облици метала, шта се типови погона заправо мењају у производном погону, како димензионисати тонажу и осе према вашој стварној књизи поруџбина и где се крију трошкови власништва. На крају, права класа машине за ваш посао требало би да буде очигледна, а не спорна.
Како функционише ЦНЦ преса за кочење
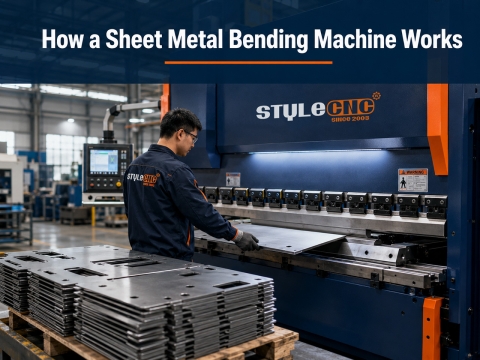
Свака преса за савијање обликује метал на исти основни начин. Клинасти гурне горњи матурски алат надоле у доњи калуп, а лим се савија око врха матурског алата под програмираним углом. Контролер координира дубину матурског алата, положај задњег мерача и редослед савијања тако да свака прирубница доспе тамо где цртеж каже да треба.
Колико дубоко бушач продире у калуп одређује метод обликовања. Савијање на ваздух зауставља бушач пре дна калупа, користећи најмању тонажу и омогућавајући једном сету алата да формира више углова, по цену веће еластичности ради компензације. Уградња на доњи део притиска лим потпуно у калуп ради боље контроле угла. Ковање иде још даље, утискујући врх бушача у материјал под неколико пута већом тонажом како би се угао скоро потпуно закључао. Већина модерних радионица подразумевано савија бушач на ваздух, а уградња на доњи део резервише за делове где то захтева толеранција.
Купци делова потцењују задњи мерач. Он позиционира лим пре сваког потеза, тако да број његових оса одлучује колико сложен део можете обликовати без ручног премештања. Основна X оса помера прсте мерача напред и назад, R оса их подиже за делове са прирубницама, а Z оса их помера бочно за померање савијених делова.
Оператори обично постављају питање у практичном смислу: да ли ова машина може да држи пола степена на нерђајућем челику од 2 мм у целој смени, или колико ходова заиста може да издржи кућиште са 4 савијања? Та два питања, конзистентност и број циклуса, раздвајају класе машина брже од било ког спецификационог листа. Произвођач сече бланкове на... CNC плазма резач за профилисање пре савијања такође ће желети да страна савијања прати корак са страном сечења, што брзину хода чини питањем производње, а не карактеристиком удобности.
Хидраулични наспрам серво електричног: Кључна одлука
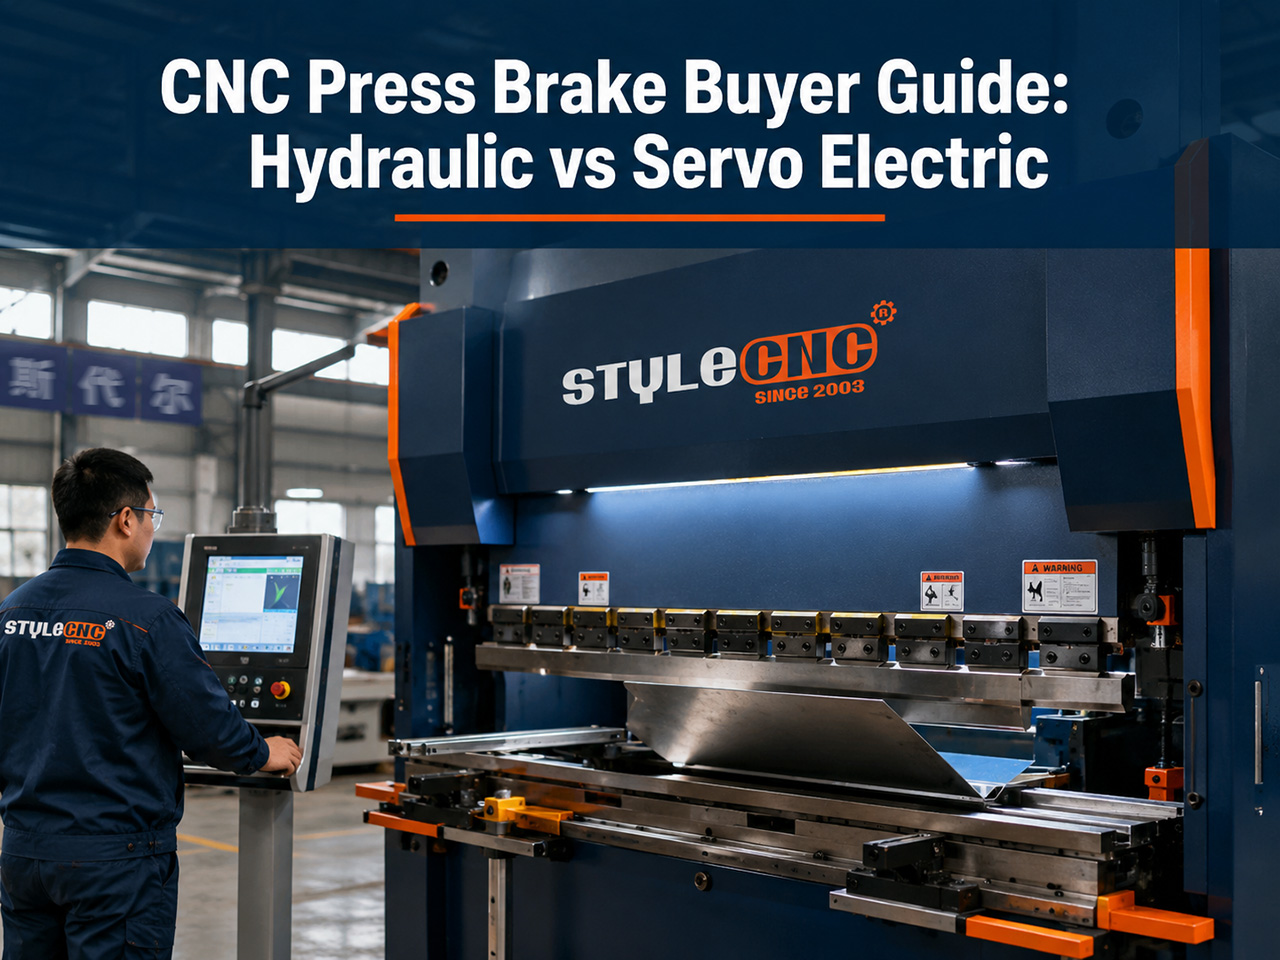
Погонски систем је најважнији фактор у одлуци о куповини. Хидрауличне машине покрећу цилиндар притиском уља из континуирано радеће пумпе. Серво електричне машине спајају моторе са кугличним вијцима или каишевима и покрећу цилиндар директном контролом положаја.
Мерљиве разлике су довољно велике да промене економију продавнице:
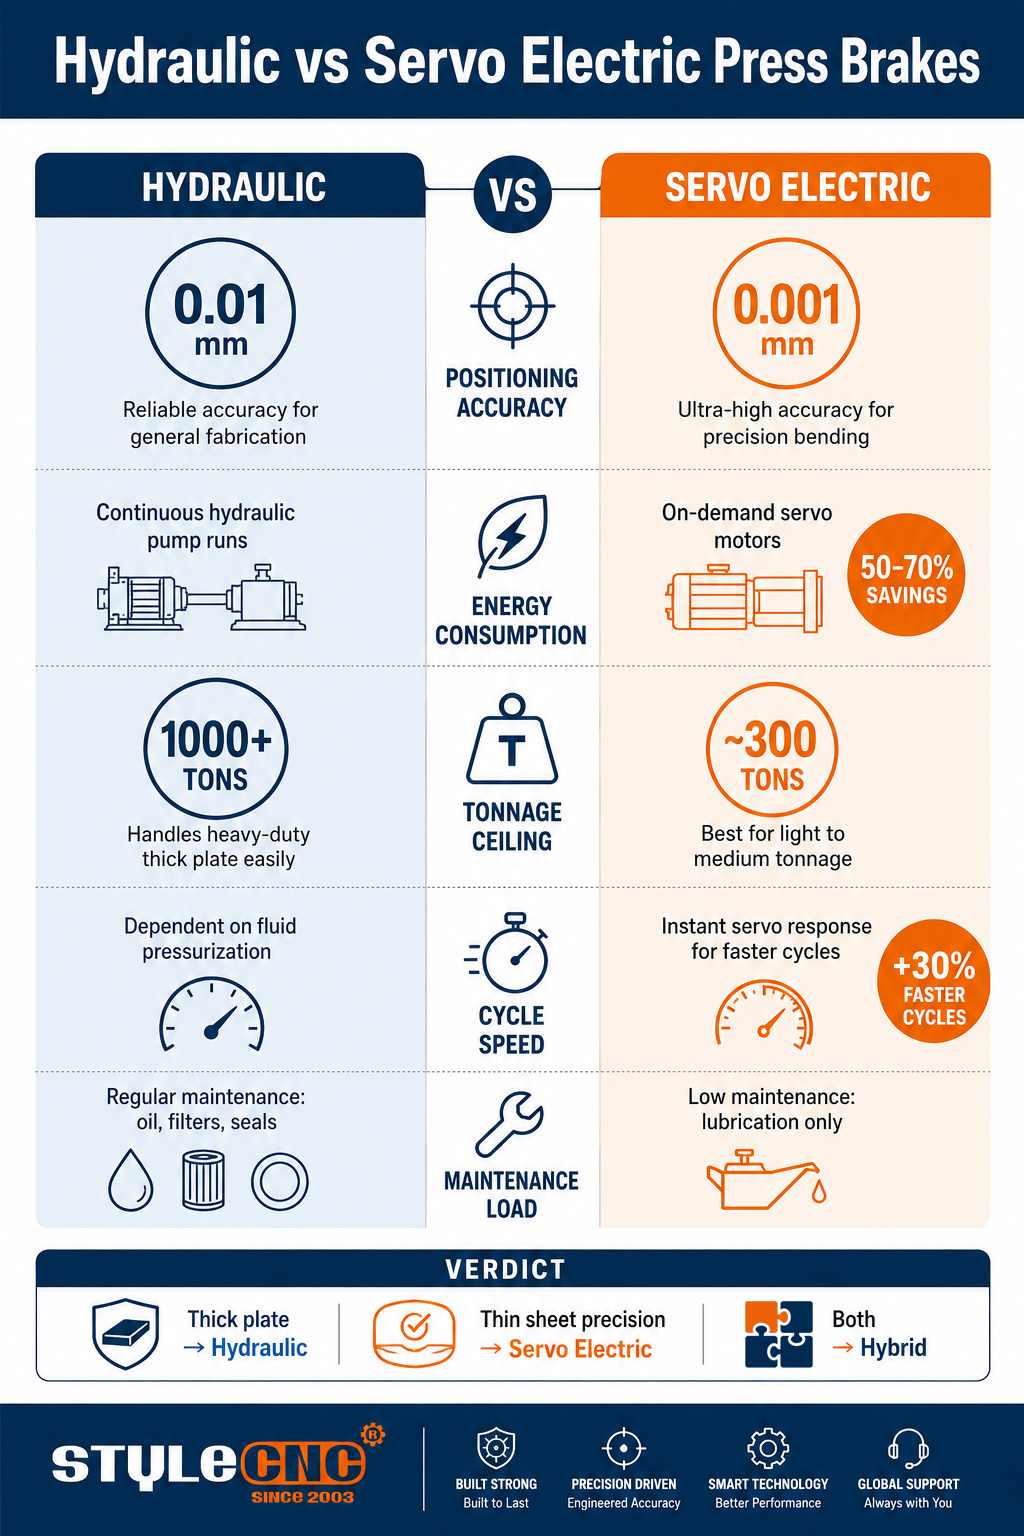
• Серво електрични погони троше 50 до 70 процената мање енергије од хидрауличних еквивалената јер мотори црпе струју само док се клип креће.
• Тачност позиционирања достиже 0.001 мм код електричних машина са директним погоном, у односу на отприлике 0.01 мм код типичних хидрауличних клипова.
• Времена циклуса су до 30 процената бржа код електричних погона јер серво реагује тренутно, без притиска флуида пре хода.
• Хидрауличне машине и даље заузимају тешки део платформе, достижући преко 1000 тона, док тренутни електрични модели достижу близу 300 тона.
Теренске студије додају упозорење које вреди имати на уму: велики део рекламиране уштеде електричне енергије остварује се током мировања, када хидраулична пумпа циркулише уље док оператер рукује деловима. Ако ваша машина већи део смене проводи под оптерећењем савијајући дебелу плочу, разлика се смањује. Мерите енергију по репрезентативном делу на сопственом радном циклусу уместо да примењујете проценат из брошуре.
| Фактор | Хидраулична ЦНЦ преса за кочење | Серво електрична прес кочница | Мера |
|---|---|---|---|
| Прецизност позиционирања | Поновљивост рама од око 0.01 до 0.02 мм | До 0.001 до 0.003 мм са погонима са кугличним вијаком | Поновљивост рама у мм; проверити на тест савијању, а не према брошури |
| Потрошња енергије | Пумпа ради непрекидно, трошећи струју чак и у празном ходу | Мотори црпе снагу само током хода; 50 до 70 процената мања потрошња | kWh по репрезентативном делу током целе смене, укључујући и време празног хода |
| Горња граница тонаже | Ваге преко 1000 тона за дебеле плоче | Практични плафон близу 300 тона у тренутним дизајнима | Потребна тонажа на основу дебљине, затезне чврстоће и отвора матрице |
| Брзина циклуса | Течност мора бити под притиском пре сваког ударца | Тренутни одзив серво мотора, до 30 процената бржи циклуси | Делова на сат на вашој стварној мешавини делова |
| Оптерећење одржавања | Сервис уља, филтера, заптивки, вентила и хладњака по распореду | Нема хидрауличног кола; само провера подмазивања и погона | Годишњи трошкови сати одржавања и потрошног материјала по машини |
| Најбоље одговара | Дебела плоча, велика тонажа, мешовита тешка израда | Танки лимови, прецизна кућишта, велики обим поновљеног рада | Удео послова изнад и испод 6 мм у вашој књизи поруџбина |
Хибридни серво хидраулични погон дели разлику за радионице којима је потребна тонажа и ефикасност заједно, обично смањујући потрошњу енергије за 30 до 50 процената у односу на хидраулични погон са фиксном брзином, док истовремено одржава висок капацитет силе са којим електрични погони још увек не могу да се меркају.
Тонажа, дужина кревета и број оса
Димензионисање машине према материјалу
Потребна тонажа долази из 3 улаза: дебљине лима, затезне чврстоће материјала и ширине отвора матрице. Савијање меког челика дебљине 3 мм преко кревета од 3 метра је веома различита машина од обликовања плоче дебљине 12 мм, иако се обе називају пресе за савијање. Нерђајући челик захтева отприлике половину тонаже меког челика при једнакој дебљини, док се алуминијум обликује са мањом силом, али се више враћа уназад, понашање познато свима који раде... радови на изради алуминијума на другим типовима машина.
Купите тонажу за најдебљи материјал који редовно обликујете, а затим додајте маргину од око 20 процената како машина никада не би радила на својим границама. ЦНЦ преса за савијање живот на максималном капацитету се брже троши и лошије држи угао.
Еластично враћање је друга половина димензионисања. Сваки метал се еластично опоравља након што се бушач подигне, отварајући савијање за један степен или више, у зависности од легуре и дебљине. Контролери компензују прекомерним савијањем за израчунату количину, али прорачун важи само када машина тачно познаје материјал. Радионице које доводе конзистентан, сертификован материјал у браву остварују далеко бољу поновљивост угла него радионице које савијају лимове из мешовитих извора, без обзира на цену машине. Урачунајте конзистентност снабдевања материјалом у степен тачности који плаћате.
Шта вам број оса доноси
Ознаке оса описују које покрете контролер аутоматизује. Y1 и Y2 независно контролишу 2 краја клипа, одржавајући га у равни под оптерећењима ван центра. X позиционира дубину задњег мерача, R подиже прсте мерача, а Z осе их померају дуж кревета. Машина са 4 осе обавља већину општих производних послова; 6 или 8 оса се исплате само када геометрија дела захтева константно премештање мерача.
Радионице које раде са конструкцијама и лимовима упоредо често упарују пресу за савијање са другим... CNC машине за израду метала тако да сечење, савијање и машинска обрада остају у кући. Преса за савијање најбрже зарађује своје место када бланкови стижу прецизно, због чега се разговори о тачности савијања тако често воде до стола за сечење.
Контролери, алати и трошкови власништва
Контролер је цео интерфејс оператера са машином. Модерни CNC контролери симулирају секвенцу савијања графички, означавају колизије пре него што се догоде и прихватају програме написане ван мреже тако да машина наставља са савијањем док се програмира следећи задатак. Када упоређујете машине, ставите оператера испред сваког контролера на сат времена; разлика у времену подешавања између интерфејса је често већа од разлике у брзини рам-а.
Алат заслужује посебну буџетску линију. Прецизно брушени алати и матрице у систему за брзу измену коштају више унапред, али скраћују време преласка са 30 минута на неколико минута. Током годину дана мешовитих кратких серија, време преласка се умножава у већи губитак капацитета него код било које појединачне спецификације машине.
Закривљавање је тиха спецификација која разликује машине са дугим креветом. Под оптерећењем, клип се благо скреће у свом центру, што би оставило средину дугачког савијања недовољно обликованом ако се ништа не би исправило. Механички или хидраулични системи за закривљавање претходно савијају кревет како би поништили скретање, а ЦНЦ контролисано закривљавање аутоматски подешава корекцију по задатку. На креветима од 3 метра и дуже, питајте како се обрађује закривљавање пре него што питате било шта друго о тачности, јер некориговани клип чини сваки други број прецизности ирелевантним дуж целе дужине савијања.
Трошкови власништва протежу се и након фактуре:
• Хидраулични кругови годишње троше уље, филтере, заптивке и хладњаке; електрични погони замењују ту листу периодичним подмазивањем.
• Разлике у потрошњи снаге од неколико киловата на сат се комбинују током смена и година.
• Обука оператера за рад са контролером и основама дозвола за савијање спречава отпад који тихо нагриза маргине.
Руковање материјалом са обе стране кочнице је такође важно. Радионице које се савијају челични делови за конструкционе и лимене примене обично откривају да је стварни проток ћелије за савијање одређен брзином којом тачни бланци доспевају до ње, због чега многи упарују кочницу са Машина за сечење влакнима ласером која напаја линију савијања уместо да се те две куповине третирају одвојено.
Уобичајене грешке при куповини ЦНЦ пресе за абкање
• Тачност куповине коју материјал не може да користи: вал тачан до 0.01 мм не може да спасе лим чија дебљина варира од 0.1 мм.
• Димензионисање тонаже према просечном послу уместо према најтежем понављајућем послу.
• Игнорисање броја оса задњег мерача, а затим плаћање за то ручним премештањем на сваком сложеном делу.
• Примена процената енергије из брошуре уместо мерења kWh по делу на реалном радном циклусу.
• Изостављање алата и система за брзу измену из буџета док машина не стигне.
Контролна листа одлука пре него што се обавежете
• Наведите 5 најчешћих делова са дебљином, материјалом и толеранцијом, као и величином и тежином, почев од најтежег.
• Изаберите погон према радном циклусу: серво електрични за танке лимове и прецизност, хидраулични за дебеле лимове, хибридни када су вам потребни оба.
• Потврдите да осе задњег мерача покривају ваш најсложенији део који се понавља без ручног премештања.
• Извршите пробно савијање на свом материјалу и измерите поновљивост током десет потеза.
• Буџетирање алата, обуке и инсталације уз цену машине, а не након ње.
Изградите своју комплетну ћелију за израду метала
Преса за савијање најбоље функционише поред машина које је доводе. Истражите комплетан асортиман CNC пресе за савијање и савијање цеви и добијте бесплатну понуду која одговара вашем списку материјала и дневној количини.